Schnelle Antwort
Glänzende Stellen und Brandflecken auf kalandriertem Vlies sind beides Energie-Dosis-Fehler an der Bahnoberfläche. Glanz entsteht, wenn Fasern an der Oberfläche schmelzen, fließen und flach gepresst werden; Brandflecken entstehen, wenn dieselbe Oberfläche vom Schmelzen in die Oxidation übergeht. In einem Kalanderwalzenspalt ist die Bahn nur 2–5 ms in Kontakt und die Wärme dringt 13–20 µm tief ein, sodass das Ergebnis von drei Variablen bestimmt wird: der Temperatur des Stahls an der Kontaktlinie, dem lokalen Kontaktdruck und der Verweilzeit. Halten Sie das Querprofil innerhalb von ±1,5 °C, passen Sie die Wölbung an die tatsächliche Linienkraft an und halten Sie den Spalt bei Stillstand offen – der Defekt verschwindet normalerweise innerhalb einer Schicht.
Wichtige Erkenntnisse
· Glanz ist eine optische Oberflächenveränderung; er beweist an sich keine strukturelle Überbindung. Reiß- und Dehnungstests klären das.
· Eine Querabweichung von über ±2 °C ist eine Feststellung; über ±4 °C ist sie die Ursache für ein sichtbares Band.
· Ein Wölbungsfehler von 0,03 mm über eine Breite von 2.500 mm kann den Druck am Rand des Spaltes unter die Bindungsschwelle senken.
· Die Verweilzeit halbiert sich, wenn sich die Liniengeschwindigkeit verdoppelt, daher ist die Temperaturkorrektur, die die Bediener anwenden, normalerweise zu groß und erzeugt den nächsten Defekt.
· Kohlenstoffhaltiges Polymer auf der Hülse isoliert, läuft heißer als der Stahl um sie herum und druckt ein Spiegelbild in das Vlies.
· Ein Stillstand mit geschlossenem Spalt und heißen Walzen hinterlässt einen Brandfleck, der exakt einem Walzenumfang entspricht.
· Gleichmäßigkeit, Wölbung unter Last, heißer Rundlauf und Auswuchtung gehören in die Bestellung und werden durch die mit der Walze gelieferten Dokumente bestätigt.
Übersichtstabelle: Defektsignatur und erste Prüfung
| Signatur |
Grenze |
Position |
Wahrscheinlicher Mechanismus |
Erste Prüfung |
| Satinband |
Verblasst über 20–50 mm |
Feste Bahn oder beide Ränder |
Quertemperaturabweichung |
Infrarotscan bei 3–5 U/min |
| Glanz, harter Rand |
Scharf, fühlbar |
Fest, oft diagonal |
Falten, Druckspitze, Fremdspan |
Spalteindruck, Bahnverlauf |
| Musterförmiger Glanz |
Folgt der Gravur |
Wiederholt sich mit Muster |
Abgenutzte Landfläche |
Mustertiefe unter schrägem Licht |
| Periodischer Fleck |
Scharf |
Einmal pro Umdrehung |
Hülsenschaden, Ablagerung, thermischer Rundlauf |
Messung des heißen Rundlaufs |
| Brauner Fleck nach Stillstand |
Scharf, spaltförmig |
Volle oder teilweise Breite |
Bereitschaft mit geschlossenem Spalt |
Produktionsstillstandsprotokoll |
| Dunkle Sprenkel in Bahnen |
Klein, unregelmäßig |
Feste Bahnen |
Kohlenstoffhaltige Ansammlung |
Visuelle Prüfung bei 60–80 °C |
Definition
Ein Glanzdefekt ist eine lokalisierte Zunahme der spiegelnden Reflexion, messbar als erhöhte 60°-Glanzwerte im Vergleich zu einer Referenzprobe, verursacht durch Faserglättung, Filmbildung oder Musterübertragung im Spalt. Ein Branddefekt ist eine Farbveränderung – gelb, bernsteinfarben, braun oder schwarz – mit Versprödung, verursacht durch thermische Oxidation oder Kettenspaltung, manchmal mit kohlenstoffhaltigen Rückständen, die von der Walze übertragen werden. Glanz ist Oberflächenumorganisation; Brand ist chemische Degradation.
Funktionsprinzip
Bindungsenergie ist das Produkt aus Kontakttemperatur, Kontaktdruck und Kontaktzeit. Die Kontaktzeit ist die Spaltbreite geteilt durch die Liniengeschwindigkeit: ein 8-mm-Spalt bei 150 m/min ergibt 3,2 ms und bei 300 m/min 1,6 ms. Wärme diffundiert ungefähr mit der Quadratwurzel der Diffusivität × Zeit, was für Polyolefine bei 0,1 mm²/s etwa 18 µm bei 3,2 ms und 12,6 µm bei 1,6 ms beträgt – eine 2-Denier-Faser ist etwa 17 µm breit.
Nur die äußere Haut der Fasern, die die Walze berühren, erreicht die Bindungstemperatur. Die Bindung hängt daher von der Walzenoberfläche ab, nicht von der durchschnittlichen Vliestemperatur, und jede lokale Variation der Oberflächentemperatur oder des Kontaktdrucks zeigt sich direkt als Variation der Bindungsqualität und des Erscheinungsbildes. Das Energiefenster zwischen „nicht gebunden“ und „glasiert“ beträgt oft nur 10–15 °C Oberflächentemperatur bei fester Verweilzeit, weshalb ein bescheidener Profilfehler einen sichtbaren Defekt auf einer ansonsten akzeptablen Walze erzeugt.
Vorteile der korrekten Profilsteuerung
· Höhere Ausbeute an erstklassiger Ware, da Defekte an der Quelle behoben und nicht am Aufwickler sortiert werden.
· Ein breiteres Prozessfenster, sodass Geschwindigkeitsänderungen keine Rezepturänderung erfordern.
· Längere Reinigungsintervalle, da eine gleichmäßige Oberflächentemperatur die lokale Degradation reduziert.
· Geringerer Energieverbrauch, da eine gleichmäßige Walze keinen erhöhten Sollwert benötigt, um einen kalten Rand zu maskieren.
· Eine dokumentierte Basislinie für jede spätere Wartungsentscheidung.
Anwendungen und Empfindlichkeit
Hygiene-Spinnvlies und SMS sind am empfindlichsten für Glanz, da der Defekt für den Verbraucher sichtbar ist. Medizinische Stoffe lehnen Verfärbungen grundsätzlich ab. Filtrationsmedien reagieren über die Permeabilität, da ein glasierter Fleck eine kollabierte Porosität aufweist. Geotextilien tolerieren Aussehensvariationen, sind aber bei niedrigen Geschwindigkeiten, bei denen die Verweilzeit lang ist, anfällig für Brand. Automobilinnenraumqualitäten lesen Musterglanzvariationen als Farbfehlanpassung im fertigen Teil.
Materialvergleich
| Option |
Oberflächentemperatur |
Gleichmäßigkeit |
Stärken |
Einschränkungen |
| Ölbeheizte Stahlwalze |
bis 250 °C |
±2–3 °C |
Stabil, hohe thermische Masse |
Langsames Aufheizen, Randverluste |
| Induktionsbeheizte Walze |
bis 275 °C |
±1–1,5 °C (zonenweise) |
Schnelle Reaktion, Zonensteuerung |
Komplexität der Steuerung |
| Heizpatrone oder Heizstab |
bis 200 °C |
±4–6 °C |
Geringe Investition, Nachrüstung |
Ungleichmäßig bei breiten Flächen |
| Hartchromhülse |
— |
— |
Verschleißfestigkeit, reparierbar |
Glasiert bei Überpolieren |
| Keramikbeschichtete Hülse |
— |
— |
Antihaftbeschichtet, hohe Verschleißfestigkeit |
Höhere Kosten, spezielle Reparatur |
| Gummi- oder PU-Gegenwalze |
— |
— |
Gleichmäßiger Spalt, schützt Muster |
Verschleiß und Härtedrift |
Anwendungsvergleich
| Anwendung |
Dominanter Fehler |
Prioritätsspezifikation |
Sekundär |
| Hygiene-Spinnvlies |
Randglanzbänder |
Gleichmäßigkeit ±1,5 °C |
Wölbung unter Last |
| Medizinische SMS |
Brandsprenkel |
Oberflächensauberkeit, Antihaftbeschichtung |
Reinigungsprotokoll |
| Filtrationsmedien |
Glasierte Flecken |
Spaltgleichmäßigkeit, Landsteuerung |
Mustertiefe |
| Spunlace |
Musterglanz, Trommelmarken |
Trommelkonzentrizität |
Bahnenspannung |
| Geotextil |
Brand bei niedriger Geschwindigkeit |
Verweilzeitmanagement |
Aufheizreaktion |
| Automobilinnenraum |
Glanzfehlanpassung |
Vollflächengleichmäßigkeit |
Oberflächenkonsistenz |
Auswahlhilfe
1.Arbeitsbreite vs. Nutzbreite.Die Nutzbreite muss die Arbeitsbreite um einen Beschnittzuschlag übersteigen; Randeffekte leben in diesem Spielraum. Eine Walze, die nur so breit wie das Vlies ist, wird an den Enden immer heiß laufen.
2.Temperatur und Aufheizrate.Induktion reagiert in Minuten; Ölsysteme benötigen ein kontrolliertes Aufwärmen, um thermische Schocks zu vermeiden.
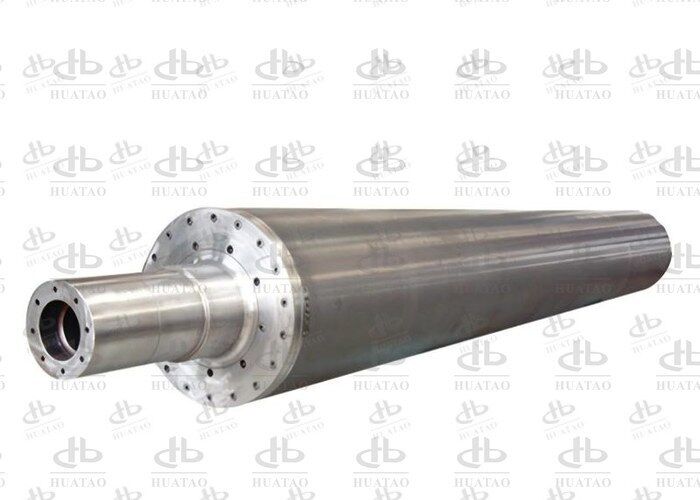
3.Linienkraft in N/mm.Umrechnen in Gesamtkraft und Bestätigen, dass Hülse, Lager und Wölbung dafür ausgelegt sind. Eine Induktionskalanderwalze für thermische Bindung sollte mit einer Wölbungszeichnung geliefert werden.
4.Gegenwalzentyp.Eine abgedeckte Gegenwalze verbreitert den Spalt und gleicht den Druck aus, führt aber zu Härtedrift und einer Temperaturobergrenze.
5.Graviert oder glatt.Gravierte Hülsen benötigen eine Angabe des Landprozentsatzes, der Tiefe und der Beschichtung nach der Gravur – siehe die Prägekalanderwalzen-Reihe für die Musteroptionen.
6.Dokumentation.Thermische Karte (heiß), Spalteindruck bei Nennlast, Rundlaufdiagramm (heiß), Auswuchtbericht, Materialzertifikate.
Beschaffungsleitfaden
Geben Sie den zu verhindernden Defekt an, nicht nur die Abmessungen. „Kalanderwalze, 2.600 mm Nutzbreite“ lädt zu einer Standardware ein; „thermische Bindungskalanderwalze, 2.500 mm Arbeitsbreite, 80 N/mm Linienkraft, 190 °C Oberfläche, ±1,5 °C Quergleichmäßigkeit bei Temperatur, Wölbung gemäß Zeichnung, TIR ≤0,02 mm heiß, G2.5 bei 350 m/min“ lädt zu einem konstruierten Produkt ein.
Nennen Sie die Abnahmetests und wer sie beaufsichtigt. Die Gleichmäßigkeit wird im stationären Zustand, bei Produktionstemperatur, mit einer Walzendrehung von 3–5 U/min, an nicht weniger als 20 Punkten über die Breite plus beide Enden demonstriert. Der Spalteindruck wird bei Nennlast mit montierter Gegenwalze aufgenommen. Der Rundlauf wird bei Temperatur aufgezeichnet. Die Auswuchtgüte bezieht sich auf die maximale Betriebsgeschwindigkeit.
Fordern Sie die Freigabestrategie schriftlich an: Beschichtungstyp und -dicke, Reinigungswerkzeuge, Lösungsmittelverträglichkeit, Reinigungstemperatur. Fragen Sie, wie viele Nachschleifvorgänge die Hülse zulässt, bevor die Beschichtungsdicke oder die Randschichttiefe unter die Spezifikation fällt. Fordern Sie die Ersatzteilliste an, denn eine Kalanderwalze ist nur so verfügbar wie ihr schwächstes Zubehör.
Fordern Sie schließlich eine Inbetriebnahmecheckliste an – thermische Karte, Eindruck, Rundlauf, Erstmusterglanzmessung. Die meisten neuen Walzen, die unterperformen, werden mit den alten Wölbungsannahmen und dem alten Sensoroffset installiert.
Fehleranalyse
| Symptom |
Mechanismus |
Beweis |
Aktion |
| Randglanzband |
Randzone über Zentrumstemperatur |
Infrarotkarte zeigt Enden 5–10 °C heiß |
Randsollwert reduzieren, verifizieren |
| Glanz in einer Bahn |
Lokaler Druckhochpunkt |
Eindruck zeigt starke Linie |
Nachschleifen, neu wölben |
| Wiederholender Fleck |
Ablagerung, Delle, thermischer Rundlauf |
Abstand entspricht Umfang |
Reinigen, heiß inspizieren, nachschleifen |
| Diagonale Falte |
Falte verdoppelte Dicke |
Prüfung des vorgeschalteten Bahnverlaufs |
Spannung und Spreizer korrigieren |
| Brauner Fleck nach Stillstand |
Bereitschaftswärmespeicherung |
Stillstandsprotokoll |
Spalt öffnen, auf 120 °C abkühlen |
| Vergilbung über die gesamte Breite |
Fläche über Degradationsbereich |
Sensoroffsettest |
Neu kalibrieren, Sollwert senken |
| Glanz nach Geschwindigkeitsänderung |
Verweilzeit erhöht |
Verweilzeitberechnung |
Rezeptur pro Geschwindigkeit sperren |
Wartungsanleitung
Jede Schicht: die Hülse unter schrägem Licht inspizieren, bei 60–80 °C mit einem geeigneten Lösungsmittel abwischen, bestätigen, dass sich der Spalt bei Stillstand öffnet, das Display mit einer Handreferenzvorrichtung verifizieren.
Wöchentlich: die Drehverbindung auf Leckagen und Vibrationen prüfen, die Spaltlastkalibrierung mit Druckfolie verifizieren, die Flächentemperatur an fünf Positionen aufzeichnen, die Qualität des Randbeschnitts inspizieren.
Monatlich: vollständige Infrarotkarte bei Temperatur, Rundlauf an vier Stationen, Lagerschwingungsspektrum, Überprüfung des Reinigungsintervalls anhand der Defektzahlen.
Jährlich: Wölbungsverifizierung anhand eines Spalteindrucks, Messung der Beschichtungsdicke, Auswuchtprüfung und eine Entscheidung zum Nachschleifen basierend auf dem gemessenen Rundlauftrend.
Fallstudie: Ein 40-mm-Randband auf einer 3,2-m-Spinnvlieslinie
Ein Hygieneproduzent, der 18 g/m² Spinnvlies bei 280 m/min verarbeitet, meldete ein 40 mm breites Glanzband an beiden Rändern. Der Glanz war 11 Einheiten höher als in der Mitte, die Reißfestigkeit am Rand war 14 % höher als in der Mitte und die Weiterreißfestigkeit 20 % niedriger. Der Ausschuss wegen Oberflächendefekten lag bei 4,1 %.
Eine Infrarotkarte bei 190 °C zeigte, dass die äußeren 120 mm 9 °C heißer liefen. Ein Spalteindruck bei 70 N/mm zeigte einen Randdruck, der 12 % unter dem der Mitte lag – eine Wölbung, die für eine geringere Last geschnitten war. Die Randzonen wurden um 8 °C reduziert, die Hülse wurde auf die tatsächliche Linienkraft neu gewölbt, und das Reinigungsintervall wurde von 24 auf 8 Stunden verkürzt, nachdem in denselben Bahnen Ablagerungen gefunden wurden.
Der Glanzdeltawert fiel am ersten Produktionstag von 11 auf 3 Einheiten, die Streuung der Zugfestigkeit zwischen Rand und Mitte verringerte sich auf 4 %, und der Ausschuss sank über vier Wochen auf 0,9 %. Harz, Geschwindigkeit und Muster blieben unverändert.
FAQ
1. Kann Glanz ohne Festigkeitsproblem auftreten?
Ja. Eine leicht glasierte Oberfläche kann auftreten, während die Bindungspunkte korrekt bleiben, insbesondere bei feinen Fasern. Prüfen Sie zuerst Reiß- und Dehnungsfestigkeit; wenn unverändert, ist das Problem kosmetisch, aber für einen Kunden immer noch sichtbar.
2. Warum tritt der Defekt nur zu Beginn eines Laufs auf?
Hülse, Gegenwalze und Bahnverlauf erreichen unterschiedliche Gleichtemperaturraten, sodass die ersten 50–200 m bei einer anderen effektiven Oberflächentemperatur laufen können. Heizen Sie mit geöffnetem Spalt auf, bis die Fläche innerhalb von 3 °C vom Sollwert liegt.
3. Mein Sollwert ist 165 °C gegenüber einem Schmelzpunkt von 163 °C. Warum ein Brand?
Weil der angezeigte Wert nicht die Kontaktoberflächentemperatur ist. Ein Wellenlagermontierter oder unterflächiger Sensor liest üblicherweise 6–12 °C zu niedrig, wodurch die tatsächliche Oberfläche nahe 175 °C liegt. Verifizieren Sie mit einem Kontaktthermometer an drei Positionen.
4. Verursacht ein Spiegelfinish Glanz?
Kann es. Eine sehr feine Oberfläche verbessert den Wärmeübergang, erhöht aber die Haftung von geschmolzenem Polymer, was zu mehr Ablagerungen und Glanzübertragung führt. Eine kontrollierte Ra von 0,2–0,3 µm mit einer Trennbeschichtung ist ein besserer Kompromiss.
5. Wie trenne ich einen Wölbungsfehler von ungleichmäßiger Erwärmung?
Wölbungsfehler sind symmetrisch, betreffen beide Ränder gleich und reagieren nicht auf Zonensollwertänderungen. Thermische Fehler reagieren innerhalb von Minuten. Ein Spalteindruck trennt sie in einer Messung.
6. Ist Brand immer die Schuld der Walze?
Nein. Übertrocknetes Vlies, kontaminiertes Mahlgut und Masterbatch-Agglomerate versengen bei normaler Oberflächentemperatur. Wenn der Defekt Materiallosen statt Walzenposition folgt, prüfen Sie Harz und Trockner.
7. Welche Temperatur während eines Stillstands?
Unterhalb des Erweichungspunkts – etwa 120 °C für Polypropylenvliese, mit geöffnetem Spalt und rüttelnden Walzen. Validieren Sie für das tatsächliche Mantelpolymer, da CoPET-Mäntel gut unter 120 °C erweichen.
8. Wann sollte die Hülse nachgeschliffen werden?
Am Rundlauftrend, nicht am Kalander. Wenn der heiße TIR 0,03 mm übersteigt oder die Zonensteuerung die Glanzvariation nicht mehr korrigieren kann, ist ein Nachschleifen fällig. Verfolgen Sie die verbleibende Beschichtungsdicke, um den Austausch zu planen.
Schlussfolgerung
Glanz und Brand werden in Millisekunden an der Vliesoberfläche entschieden, was sie zu einem Spezifikationsproblem und nicht zu einem Rezepturproblem macht. Die funktionierende Sequenz: die Flächentemperatur heiß abbilden, einen Spalteindruck unter Last aufnehmen, Glanz und Reißfestigkeit an derselben Probe messen, dann eine Variable ändern und das Ergebnis aufzeichnen. Der technische Hintergrund findet sich im Leitfaden Elektromagnetisch induktionsbeheizte Walzen; die Walzenbereiche für jede Prozessstufe sind unter Spinnvlieswalzen und Spunlace-Vlieswalzen aufgeführt. Wo Ablagerungen statt thermisches Profil das Problem sind, verändert eine Keramikbeschichtungswalze-Oberfläche das Haftungsverhalten, eine Induktionsheizkalanderwalze reduziert die Reaktionszeit beim Start, und der breitere Abschnitt Vliesstoffindustrie deckt angrenzende Prozessstufen ab. Musterbezogener Glanz auf hydromechanisch verfestigten Vliesen lässt sich normalerweise auf die Spunlace-Trommel-Hülse oder eine Prägewalze nachgeschaltet zurückführen.
Weiterführende Lektüre
· Produktbereiche: Spinnvlieswalzen, Chromziehwalze, Zylinderwalze
· Prozesshintergrund: Vliesstoffindustrie, Branchenblog
· Erfahrung mit breiten Flächen: Chrombeschichtete Kühlwalzen: 7,4 m BOPP-Linie

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!