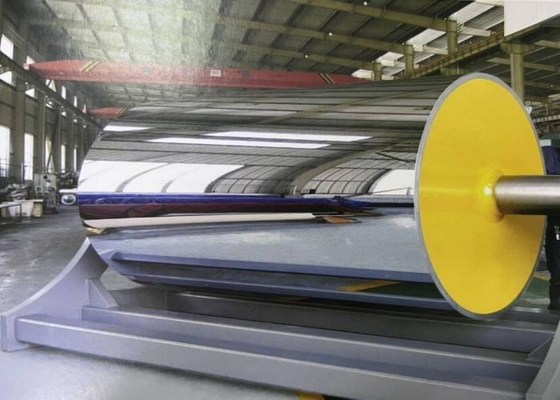
Double-Shell vs Single-Shell Chill Roll: Ein vollständiger Leitfaden für die Hochgeschwindigkeits-Film-Extrusion
Schnelle Antwort
Eine Double-Shell-Chill-Rolle ist eine zweischichtige Kühlrolle, in der eine geschweißte Helical-Baffle die Lücke zwischen einem inneren Kern und einer dünnen äußeren Hülle in einen kontinuierlichen schmalen Kanal verwandelt.Weil der Kern biegsame Last trägt., kann die Arbeitsschale 8 ̊15 mm statt 25 ̊40 mm sein, und weil der Kanal geschlossen ist, bleibt die Kühlmittelgeschwindigkeit bei 1.5 ̊3 m/s gegen die Wärmeübertragungsoberfläche.Das Ergebnis ist 30-50% effektiver Wärmeübertragungskoeffizient und ±1 °C Cross-Web UniformitätDas ist es wert, für über etwa 250 m/min auf breiten Netzen zu zahlen, und normalerweise nicht unter 150 m/min auf nicht-optischen Graden.
Wichtige Erkenntnisse
· Die thermische Leistung wird von der Schalendurchmesser und der Kühlmittelgeschwindigkeit bestimmt, nicht vom Durchmesser.
· Die Uniformität des Querschnitts, nicht die durchschnittliche Temperatur, bestimmt den Haze, die Größe und die Kristallinität.
· Ein doppelter Schaltkreis lässt drei bis sechs Mal mehr Druck fallen als ein offener Schaltkreis.
· Schmale Kanäle schmutzen zuerst und können nicht gebürstet werden, also ist Filtration eine Designvoraussetzung.
· "Double-shell" beschreibt eine Familie; Pitch-Profil und Schweißqualität entscheiden das Ergebnis.
· Die Akzeptanz muss bei Last gemessen werden, mit Produktionsharz und Produktionsdurchsatz.
Zusammenfassende Tabelle
|
Artikel
|
Beschreibung
|
|
Funktion
|
Kontrollierte Wärmeentfernung aus einem geschmolzenen oder halbgeschmolzenen Polymerweb
|
|
Bauwesen
|
Außenarbeitende Schale + innere Kern + geschweißte Helical Baffle
|
|
Außenhülle Dicke
|
8 ̊15 mm für die meisten Filmmöglichkeiten
|
|
Innenkern
|
Strukturelle; teilt Biegen und Nipload mit der Schale
|
|
Kanalgeschwindigkeit
|
1.53 m/s, Turbulenzen an der Wand.
|
|
Oberfläche
|
Hard Chrom 80 ‰ 150 μm bei 800 ‰ 1.000 HV
|
|
Beenden Sie.
|
Ra 0,02 ∼ 0,05 μm (BOPP/CPP); 0,005 ∼ 0,02 μm (BOPET); ≤ 0,01 μm (optisch)
|
|
Einheitlichkeit
|
±1 °C typisch; ±0.5 °C variable Pitch
|
|
Druckabfall
|
Drei bis sechs Mal eine gleichwertige offene Hülle.
|
|
Lebensdauer
|
10-15 Jahre mit behandeltem Wasser und Entkalkung
|
Definition
A double-shell chill roll — also called a double-jacketed or spiral-baffle cooling roll — is a heat-transfer roll in which the coolant does not occupy a free internal volume but is constrained to a helical path between two concentric cylindersDer äußere Zylinder ist die Arbeitsoberfläche, der innere Zylinder ist strukturell, die Helical Baffle ist zwischen ihnen geschweißt und definiert sowohl den Flussweg als auch viel von der Steifigkeit der Rolle.
Es unterscheidet sich von drei benachbarten Designs. Eine Single-Shell oder Open-Cavity Roll hat eine Wand und einen leeren Innenraum.Eine Multi-Zone-Rolle spaltet das Gesicht in unabhängig gesteuerte Schaltkreise für das Profiling.Jeder hat seinen Platz, die doppelte Schale ist die Hauptwahl für die Filmgussung, weil sie Wärmeübertragung, Einheitlichkeit und Fertigbarkeit ausgleicht.
Arbeitsprinzip
Die vier Widerstände.
Die Wärme vom Polymer muss in Serie überqueren: die Kontaktoberfläche zwischen Web und Shell; die Chrom-Schicht; die Shellwand; und die Kühlmittelgrenzschicht.
Die Kontaktoberfläche ist in der Regel die größte und am meisten vernachlässigt.Vakuumkästen und elektrostatische Pinning existieren genau, um diese Schicht zu kollabieren., und kein Rolldesign kompensiert seine Abwesenheit.
Die Chrom-Schicht trägt bei 80-150 μm wenig Widerstand bei, aber sie regelt die Freisetzung, Verschleiß und, durch ihren Abschluss, das Verhalten der Nukleation, das sich als Haze zeigt.
Es ist, warum eine 12 mm Schale eine 32 mm Schale bei identischem Durchmesser und Fluss übertrifft, und warum interne strukturelle Unterstützung ein thermisches Merkmal ist,Nicht nur eine mechanische..
Die Kühlmittelgrenzschicht ist umgekehrt zum lokalen Wärmeübertragungskoeffizienten.5 ̊3 m/s in einem engen Kanal es ist dünn und kontinuierlich erneuert.
Was macht der Kanal?
Ein geschlossener Helicalkanal kann drei Dinge, die eine offene Hülle nicht kann, er verhindert einen Kurzschluss, weil es keinen Widerstandsweg in der Mitte gibt.Also bleibt die Grenzschicht dünn von einem Ende zum anderen.Und es erlaubt Pitch zu variieren: die Verkürzung der Leitung progressiv entlang des Gesichts kompensiert die eigene Temperaturanstieg des Kühlmittels,Flachmachung des Oberflächenprofils, das sonst von Inlet zu Outlet abbiegen würde.
Größenrechnung.
Für Polypropylen muss die latente Hitze der Kristallisation hinzugefügt werden.Wenn man es weglässt, unterschätzt man die Zölle um 15% auf BOPP.Die Kontaktzeit ist der Wrap-Winkel in Radianen × Radius ÷ Gießgeschwindigkeit.
Drei Prüfungen fangen die meisten Größenfehler auf: verwendet die Berechnung das dickste Blatt bei maximaler Durchsatzleistung; verwendet sie die höchste saisonale Kühlmitteltemperatur;und bleibt die resultierende Geschwindigkeit innerhalb des turbulenten Bereichs bei diesem Fluss?
Vorteile
· Höherer Wärmefluss pro Gesichtsbereich, unterstützt höhere Gießgeschwindigkeit bei konstanter Qualität.
· Stärkere Cross-Web-Einheitlichkeit, Verringerung von Messungsschwankungen, Haze und Randschneidung.
· Schnellere Reaktion beim Start und während der Gradschwankungen, weil die arbeitende Schale weniger Masse hat.
· Besseres Verhalten während saisonaler Wassertemperatur-Ausflüge.
· Eine Performance-Spezifikation, die gemessen und durchgesetzt werden kann, anstatt eine dimensionale.
Anwendungen
Double-shell-Chill-Rollen sind Standard auf BOPP- und BOPET-Guss-Abschnitten, CPP- und PE-Guss-Linien, optischem Film, Lithium-Batterie-Sonderfilm, Extrusionsbeschichtung und Laminationskühldrums,und auf Gießblech, wo Oberflächenqualität wichtig ist..
Sie sind weniger überzeugend auf engen Umwandlungslinien, auf langsamen Blechlinien mit langer Kontaktdauer und auf nicht-optischen Verpackungsstufen, wo ±3 °C akzeptabel ist.
Materialvergleich
|
Schalenmaterial
|
Leitfähigkeit
|
Korrosionsverhalten
|
Wann wählen
|
|
Kohlenstoffstahl
|
Hoch
|
Benötigt behandeltes Wasser und Hemmungen
|
Standard Film Casting
|
|
Alloy steel (verfälscht)
|
Hoch
|
Gut mit der Behandlung.
|
Weite, hochbelastete Rollen
|
|
mit einer Breite von nicht mehr als 20 mm
|
Ungefähr ein Drittel niedriger.
|
Ausgezeichnet.
|
Aggressive Wasserchemie, Nahrungsmittelkontakt.
|
|
Chrome-plattiertes Kohlenstoffstahl
|
High (dünne Schicht)
|
Guter Oberflächenschutz
|
Default for film grades
|
|
Keramisch / carbide beschichtet
|
Moderate
|
Sehr hoch
|
Abrasive oder hochklebende Netze
|
Vergleich der Anwendung
|
Film
|
Löschempfindlichkeit
|
Uniformitätsziel
|
Beenden Sie.
|
Entwurfsnotizen
|
|
BOPP-Produkte
|
Moderate
|
± 1 °C
|
Ra 0,02 ∼ 0,05 μm
|
Variable Pitch auf Netzen über 4 m
|
|
BOPET
|
Hoch
|
±0,5 ̊1 °C
|
Ra 0,005 ∼ 0,02 μm
|
Quench rate fixes amorphen Inhalt
|
|
CPP
|
Moderate
|
±1 ̊2 °C
|
Ra 0,02 ∼ 0,05 μm
|
Release Verhalten kritisch
|
|
Optische
|
Sehr hoch
|
±0,5 °C
|
Ra ≤ 0,01 μm
|
G1.0 Balance, Runout ≤ 0.01 mm
|
|
Trennmittel
|
Sehr hoch
|
±0,5 °C
|
Ra ≤ 0,01 μm
|
Reinheit und Filtration kritisch
|
Industrieanwendungsmatrix
|
Bühne
|
Rollen
|
Zweifelhafte Vorteile
|
|
Casting
|
Gießrolle und chill roll.
|
Höchster Wärmefluss in der Linie.
|
|
MD Orientierung
|
MDO-Vorheizrolle
|
Selbst Temperatur über ein weites Netz.
|
|
MD dehnt sich.
|
MDO Stretching Roll
|
Stabiler Zug ohne Necking.
|
|
Beschichtung / Lamination
|
Film Converting Rolls
|
Schnelle Einstellung vor dem Wickeln
|
|
Einwicklung
|
Cooling roll ahead of winder (Kühlungsrolle vor dem Winder)
|
Verhindert das Blockieren und Teleskopieren
|
Auswahlführer
Beantworten Sie sechs Fragen in Reihenfolge.
1Was ist die Wärmebelastung?Durchsatz, Schichtdicke, Schmelztemperatur und erforderliche Ausgangstemperatur.
2Was ist der schlimmste Fall?Maximaler Ausstoß, dickstes Blatt, wärmstes Kühlwasser.
3Welche Einheitlichkeit braucht das Produkt?±2 °C für allgemeine Verpackungen, ±1 °C für Standard-BOPP und BOPET, ±0.5 °C für optische und separatorische Grade.
4Ist die Breite groß genug, um die variable Tonhöhe zu rechtfertigen?Über ungefähr 4 m zeigt ein einheitlicher Schallkanal eine messbare Einlass-Auslass-Neigung, wenn der Schall nicht kompensiert wird.
5- Können die Versorgungsunternehmen liefern?Eine 6- bis 8-Meter-Rolle benötigt 60 bis 90 m3/h bei einem Druckabfall, der drei bis sechsmal höher ist als bei einer offenen Höhle.
6- Ist das Wasser behandelt?Wenn nicht, entweder Budget für Filtration und Entkalkung oder akzeptieren Sie einen kürzeren Intervall zwischen den Diensten.
DieBOPP-KühlrolleundPRS-KühlrollePages präsentiert beide Architekturen gegen diese sechs Fragen.
Leitfaden für die Beschaffung
Include the following in the RFQ.
· Duty Statement:Polymer grade, Durchsatz in kg/h, Cast-sheet width and thickness, casting speed, Melt and exit temperatures, coolant inlet temperature in the warmest month, and whether the section uses an air knife,Vakuum oder Wasserbad.
· GrößenberechnungIn der schlimmsten Kombination, mit den genannten Annahmen.
· Flow und Druckabfall.Auf diesem Dienst, so dass die Pumpe und die Leitungen überprüft werden können.
· Kanalgeometrie:Anzahl der Starts, Pitch-Profil, Kanalquerschnitt, Baffeldiecke, Schweißvorbereitung und Penetration.
· Shell drawing:Materialgrad und Zertifikat, Wanddicke, Chrom-Spezifikation und Dicke.
· Inspektionsberichte:Radialrunout, Zylindrität, Dynamic Balance Grade, Chromdicke, Ra-Spuren und hydrostatischer oder Helium-Leckage-Test der Schaltung.
· At-load-Akzeptanzprotokoll:Thermocouple traverse oder Infrarot-Scan an mehreren Cross-Web-Positionen, mit Produktionsharz und Durchsatz.
Vier Fragen trennen fähige Lieferanten von Assemblern: können sie zu einem bestehenden Roller Drawing herstellen; können sie Mill-Zertifikate für Shell und Baffle Material liefern;Können sie OEM-Ersatz ohne eine Zeichnung unterstützen?Ein professioneller industrieller Rollerhersteller antwortet alle vier mit Dokumenten statt mit Adjektiven.
Kosten und Gesamtkosten der Eigentumsrechte
Eine Double-Shell-Rolle kostet typischerweise 1,5-2,2 mal eine Single-Shell-Rolle mit den gleichen Abmessungen.Reduced edge trim und gauge rejects; reduzierte Haze-bezogene Downgrade auf optische und metallisierbare Grade; und die Fähigkeit, die Liniengeschwindigkeit während warmen Wetters zu halten, anstatt abzubrechen.
Dagegen sitzen höhere Pumpenenergie durch Druckverlust, ein kürzerer Entkalkungsintervall, wenn die Wasseraufbereitung schwach ist, und höhere Reparaturkosten, wenn ein Baffelschweiß versagt.In der Praxis wird die Rückzahlung auf einer breiten BOPP- oder BOPET-Linie in der Regel eher durch Ertrag und Betriebszeit als durch Energie getrieben., und landet normalerweise zwischen 12 und 24 Monaten, wenn ein gemessenes Einheitlichkeitsproblem vor dem Ersatz besteht.
Ausfallanalyse
|
Das Problem
|
Möglicher Grund.
|
Empfohlene Lösung
|
|
Rand-zu-Kante-Gradentium unter Last
|
Kühlmittel wärmen sich entlang des Gesichts; gleichmäßiger Schwung auf einer breiten Rolle
|
Spezifizieren Sie Variable Pitch; verifizieren Sie Flow Split between Paths
|
|
Zentrum Band läuft heiß
|
Sediment in einer Low-Velocity-Zone; Flow bypassing a baffle
|
Descale; pressure-test; add 100~200 μm Filtration
|
|
Plötzlich kaltes Band nach Jahren des Dienstes.
|
Ermüdungs-Riss in einem Baffelschweiß
|
Borescope und Druckprüfung; repare or replace the shell
|
|
Freisetzungsspuren, Klebrigkeit, Verlust des lokalen Glanzes.
|
Kontaminiertes oder abgenutztes Chrom; lokaler Hotspot von Verunreinigung
|
Reinigen und neu polieren; Ra messen; bei Last neu scannen
|
|
Progressive Verlust der Kühlkapazität
|
Scale or biofilm auf der Wasserseite; blocked filter
|
Log flow und ΔT; descale; restore water treatment
|
|
Vibration und periodische Messbands
|
Ungleichgewicht, Belastungsverschleiß, Gelenkverlust.
|
Überprüfung des Balance-Reports; Ersatz der Lager; Check-Alignment
|
|
Wasserseite Pitting
|
Unbehandeltes Wasser; dissimilar-metal couple at the weld
|
Chemistry control and inhibitor; betrachten Sie die rostfreie Hülle.
|
|
Hoher Druck nach dem Service
|
Zerbrochene Gasket, fehlerhafte Verbindung, partielle Verstopfung
|
Vergleichen Sie mit der Einsatzbasis; strip and inspect
|
Wartungsleitfaden
Monatlich:Ein fallender ΔT bei konstantem Fluss zeigt Fouling vor Filmqualitätsänderungen an.
Vierteljährlich:Inspect the chrome face under oblique light for marking, wear tracks and edge build-up; check filter differential pressure; verify rotary joint for leakage and vibration. Überprüfen Sie die Chromfläche unter schrägem Licht für Markierung, Verschleißspuren und Randbildung.
Jährlich:Messen Sie Radialrunout und Vibration Signature bei Betriebsgeschwindigkeit; überprüfen Sie die Bearing Condition; bestätigen Sie, dass das Gleichgewicht nach jeder Reparatur nicht getrieben wurde.
Alle zwei bis vier Jahre:Der Intervall hängt von der Wasserhärte, der Filtrationsqualität und davon ab, ob die Schleife geschlossen ist.
Auf jedem unerklärlichen Band:Ein Baffle-Weld-Riss imitiert ein Verunreinigungsproblem und Reinigung wird es nicht beheben.
Fallstudie
Typ des Kunden:BOPP Filmproduzent aus Südostasien.
Film:1218 μm Plain und metallisierbares BOPP, plus eine metallisierte Größe.
Betriebsbedingungen:6.8 m Gießbreite, 380 m/min Gießgeschwindigkeit, 2.400 kg/h, Kühlwasser 28°C in der Regenzeit.
Das Problem:Die Inlettemperatur hielt den Setpoint auf 0.3 °C, doch die Oberfläche zeigte eine 3.8 °C Edge-to-Center-Spread bei Last.Film trug ein wiederkehrendes Messband von etwa 900 mm von der Fahrbahnseite.Eine Senkung der Wassertemperatur auf 24 °C reduzierte das Symptom leicht und erhöhte die Chillerenergie.
Diagnose:Der Mittelpunkt des Gesichts zeigte die höchste Temperatur, konsistent mit Sediment in einer Low-Velocity Zone.Ein Thermocouple-Traverse an fünf Positionen bestätigte ein zentral-heißes Profil, anstatt eine einfache Inlet-to-Outlet-Schlechte..
Lösung:Eine Double-Shell Chill Roll von identischem 700 mm Durchmesser und Gesichtslänge, variabler Pitch Spiral Channel, 14 mm äußere Schale, G1.0 Balance, Ra 0.02 μm Chrom.Der Fluss wurde auf 68 m3/h erhöht, um die Kanalgeschwindigkeit zu halten., und ein 150 μm Filtrationsskid wurde vor dem Rotationsgelenk installiert.
Ergebnis:Spread at load fiel auf 0.9 °C. Der Messband verschwand aus dem Profil-Scan, Haze auf metallisierbaren Graden verbesserte sich um ungefähr 0.4 Prozentpunkte,und die Linie hielt 380 m/min ohne den vorherigen 20 m/min Turndown in heißem Wetter.. Calculated payback was 14 Monate auf Ertrag und Energie; das erste Descaling wurde bei 26 Monaten erforderlich.FallstudienDie BibliothekChromplattierte Kühlrollen: Südamerika 7,4m BOPP-Gehäuseund dieKorrosionsbeständige Kühlrollen: Nordamerika 8,7m BOPP-Fall.
Häufig gestellte Fragen
Ist ein Double-Shell Chill Roll immer besser als ein Single-Shell Roll?
Nein, es ist besser, wenn der Wärmefluss und die Webbreite die Einheitlichkeit zum begrenzenden Faktor für Qualität oder Geschwindigkeit machen.a well-made single-shell roll with an internal displacer delivers acceptable uniformity at lower capital cost and with easier cleaning access Eine gut gemachte Single-Shell-Rolle mit einem internen Displacer liefert eine akzeptable Einheitlichkeit bei geringeren Kapitalkosten und mit einfacherem Reinigungszugriff.
Bei welcher Liniengeschwindigkeit wird eine Doppelschallkonstruktion notwendig?
Es gibt keinen universellen Schwellenwert. In der Regel wird er auf Webs mit einer Breite von mehr als 3 m, oder wann immer eine ±1 °C-Einheitlichkeit angegeben ist, als Standard über etwa 250 m/min festgelegt.Unterhalb von etwa 150 m/min auf nicht-optischen Graden ist der Nutzen normalerweise marginal..
Ist "double-shell" das gleiche wie "double-jacketed" oder "spiral baffle"?
Sie beschreiben eine Familie. "Double-shell" und "double-jacketed" beziehen sich auf die beiden konzentrischen Zylinder; "spiral baffle" beschreibt das Element, das den Kanal erzeugt.Was eine gute Rolle von einer schlechten trennt, ist der Pitch., Kanalsektion und Schweißqualität.
Gibt eine dickere Schale eine bessere Kühlung?
Der Radialwiderstand ist proportional zur Wanddicke, also verlangsamt eine dickere Wand den Wärmefluss und erhöht die thermische Trägheit.Und die doppelte Struktur existiert zum Teil, um sie so niedrig wie möglich zu halten..
Welchen Flow und Druckverlust sollte ich erwarten?
Flow follows duty, typischerweise 1,5 ̊3 m/s Kanalgeschwindigkeit, was auf einer 6 ̊8 m Roll 60 ̊90 m3/h bedeutet.so size the pump against the roll's own curve So size the pump against the roll's own curve So size the pump against the roll's own curve So size the pump against the roll's own curve.
Kann eine vorhandene Single-Shell-Rolle konvertiert werden?
Die Umrüstung erfordert eine neue Shell-Versammlung, Baffle, Journal und Joint-Arrangement, plus ein Neubalancing.
Wie wird Temperaturuniformität vor der Annahme verifiziert?
Mit einem At-Load-Test: Produktionsdurchsatz, repräsentativer Harz, und einem Thermocouple-Traverse oder Infrarot-Scan an mehreren Cross-Web-Positionen.Eine No-Load-Messung beweist nichts und sollte nicht als Beweis akzeptiert werden..
Welche Wasseraufbereitung erfordert das Design?
Gefiltertes, gehemmtes, geschlossenes Schleifewasser bei stabiler Temperatur, mit 100~200 μm Filtration vor dem Rotationsgelenk.Angriffe beeinträchtigten die Schweißungen und schließlich zwangen zu einem vorzeitigen Ersatz..
Wie lange wird die Rolle dauern?
Ein Umbau ist in der Regel bei 40 bis 60% der neuen Kosten möglich, wenn die Schale und Baffle gesund sind.Ein geknackter Baffle ändert diese Berechnung..
Ändert sich das Design für BOPET im Vergleich zu BOPP?
BOPET verlangt eine feinere Oberfläche und eine engere Einheitlichkeit, weil die Dämpfungsrate den amorphen Inhalt bestimmt und es empfindlicher auf Oligomerplatten auswirkt.Casting Film RollsRange und richten Sie das Finish, den Pitch und die Filtration entsprechend an.
Schlussfolgerung
Für die Hochgeschwindigkeits-Wide-Web-Film-Extrusion ist die Double-Shell-Chill-Rolle die bessere technische Antwort, und der Grund ist sowohl struktureller als auch thermischer.Das entfernt den Radialwiderstand.Ein geschlossener Helical Channel hält die Geschwindigkeit an der Wand, was den Widerstand der Grenzschicht beseitigt.Zusammen liefern sie 30~50 % effektiveren Wärmeübertragungskoeffizienten und ein Uniformitätsband, das spezifiziert werden kann., gemessen und durchgesetzt.
Es kostet 1,5-2,2 mal mehr, senkt drei bis sechs Mal mehr Druck und bestraft schlechte Wasseraufbereitung schwerer als eine offene Höhle.Nicht-optische Linien, sie kaufen Margen, die niemand braucht..
Die Entscheidung gehört zu einer Pflichtberechnung im schlimmsten Fall.Chrome-Spezifikation und ein Uniformitätsprotokoll zum LadenKäufer, die diese sechs Artikel schreiben, erhalten die Leistung, für die sie bezahlt haben.Bi-orientierte Film RollenRange und dieFilmindustrieHub, und lesen Sie diePRS-Kühlrollen für BOPP-, BOPET- und BOPA-LinienGuide, bevor Sie das RFQ schreiben.
Kontakt
Jenny Liu
E-Mail: sale05@huataogroup.com
Website: https://www.huataomulti-indusrolls.com/
Telefon / WhatsApp: +86 177 4378 9775
Hashtags
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!